
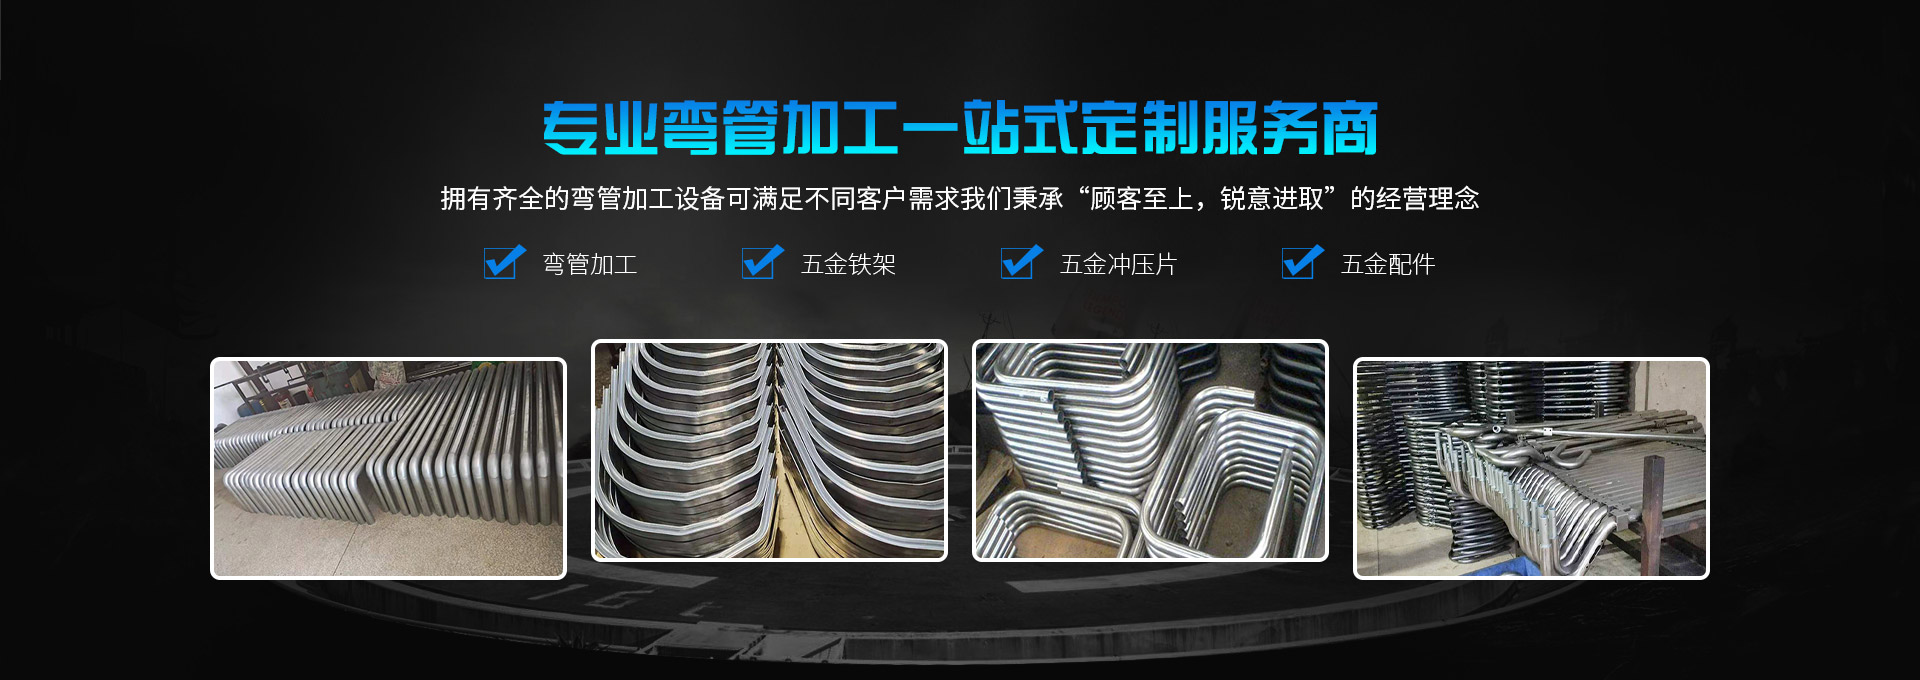

弯管和弯头都是用来改变管路方向的管道配件产品,在各大工程中弯头的使用数量要比弯管大很多。弯管是经过适当弯曲以适合使用的管子,弯管加工一般是根据特定需要加工制造的。弯管与弯头相比较弯管比较长一些,R高于2倍是弯管了,R=1倍到2倍属于弯头的了。
弯管加工过程中冷煨弯管可以用管子,直接用弯管机弯制成型,一次性可以生产制造弯管出来,而且不用二次防腐,但弯头要厂家定做,要做防腐,订货周期长;弯管价格比弯头要低些。
当煨制弯管椭圆率或皱折不平度超过标准要求时,只能报废,另行煨制。石油化工管道采用加热方法煨制弯管时,为了减少圆管断面的变形,需向管内灌入经加热烘干的河砂,并随灌随敲打管壁,以保证干砂充满填实。
对煨弯管段的加热温度要控制在一定范围内,过高、过低都会影响弯管的质量。采用冷弯煨制弯管时,胎具选用要合适;对于较薄管壁煨制弯管时,为了防止断面变形,应采用管内灌砂、充满打实,再选配合适胎具,进行煨制。
公称直径小于或等于200mm的工业管道,应尽量采用煨制弯管。在不能采用煨制弯管的情况下,可采用焊制弯管。硬聚氯乙烯塑料管作为给、排水管道时,可以采用注塑成型的急弯弯头。公称直径大于200mm的卷焊直缝管,通常采用焊制弯管。
 冀公网安备13010402003046号