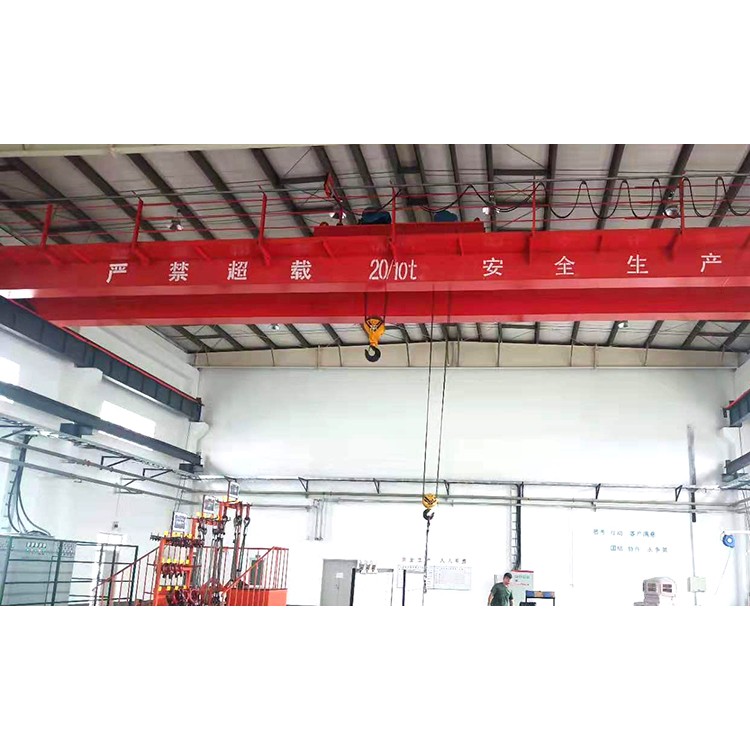
 LH/LHE型电动葫芦桥式起重机
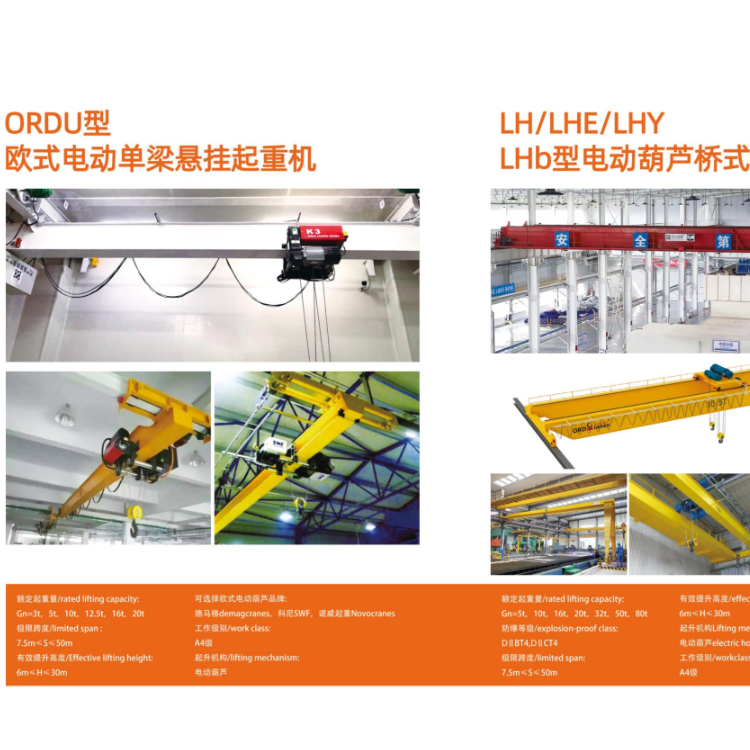 电动葫芦桥式起重机
 LDP型低净空单梁起重机
 智能全自动抓斗起重机厂家 欢迎来电咨询
 智能全自动抓斗起重机
 MH/MHE型电动葫芦门式起重机
 半龙门式起重机厂家
商品详情

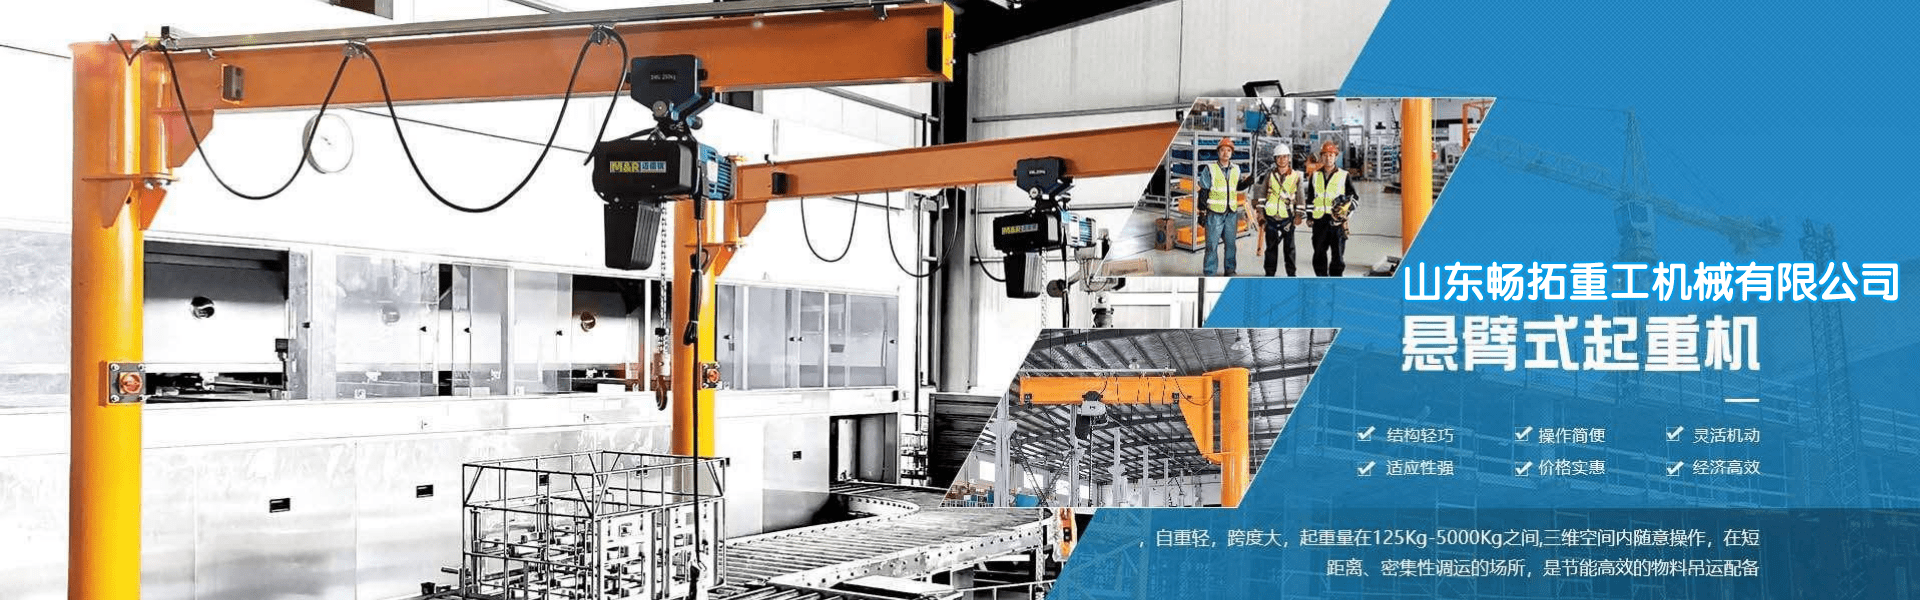
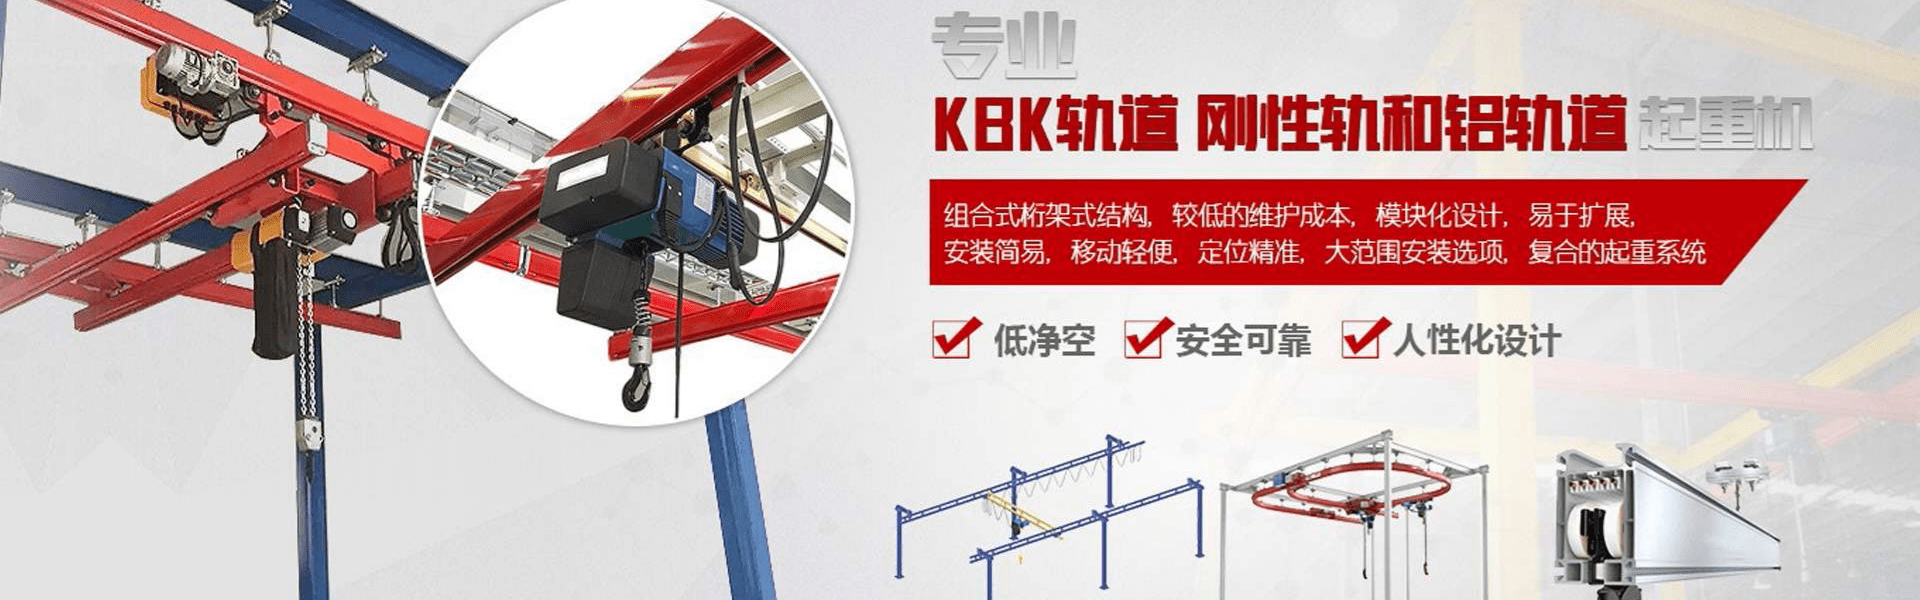
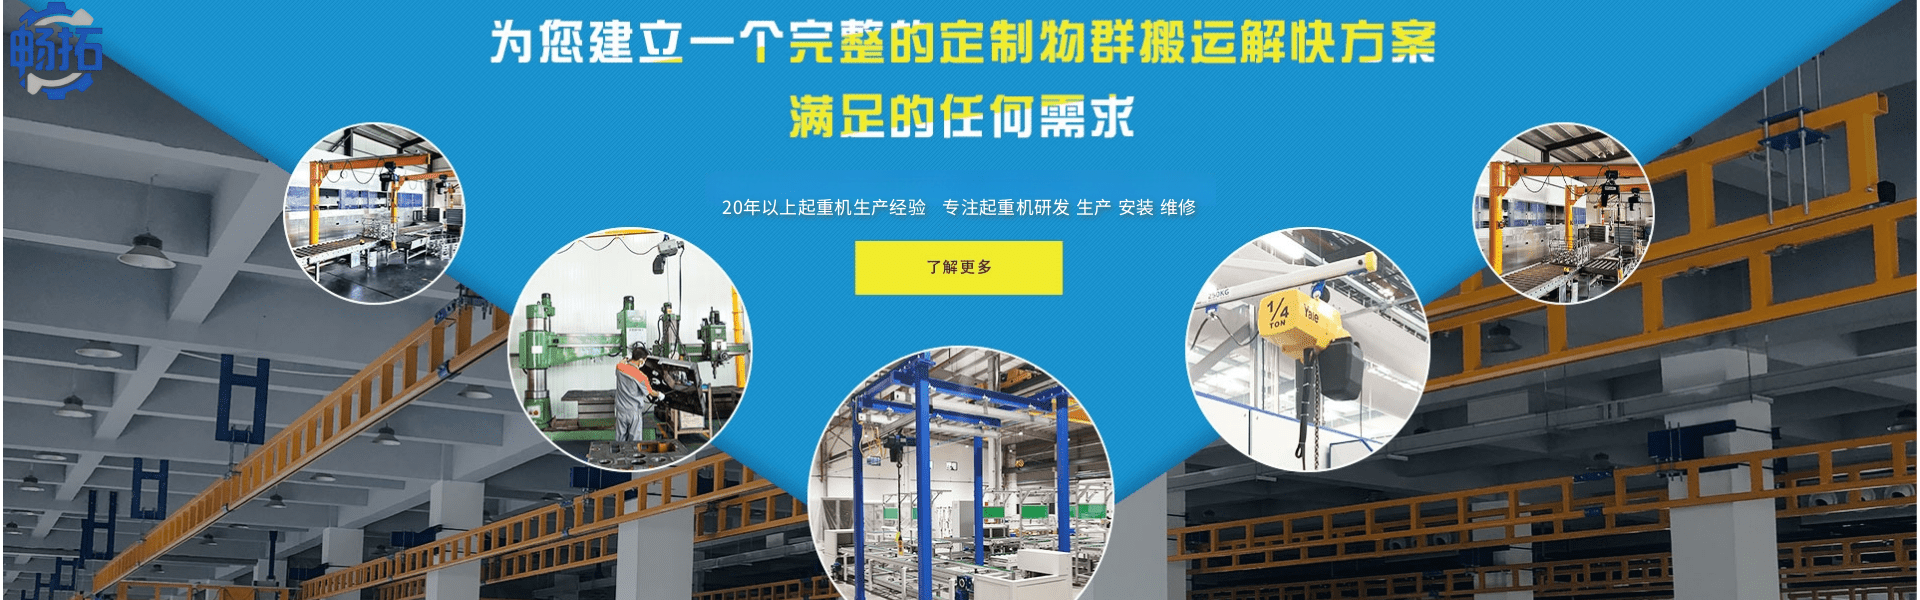
主要从事各种通用桥式起重机、门式起重机、冶金起重机、...


品牌 |
|
售卖范围 |
全国各省 |
销售方式 |
厂家直营 |
加工定制 |
按需定制 |
产地 |
山东泰安 |
质量等级 |
优等 |
钢轨对正步骤。首先,使用保压功能拉伸机调整轨缝,宽度按照焊接设备厂家提供的操作手册进行设定。德焊通常在轨脚处测量,预留轨缝为27~30mm;而法焊则在轨头处测量,预留轨缝为25~28mm。在调整过程中,应确保轨缝的宽度均匀,避免轨底处的间隙大于轨头。 接下来是对正轨头。利用尖点塞尺或其他参照物进行测量,并根据不同焊接设备厂家的操作手册设定合适的尖点位置(例如,德焊设定为a1=8~3mm,法焊则根据木枕和砼枕的不同设定不同值)。同时,要确保轨头的水平位置无错边现象。 然后是对正轨脚。在进行不等倾斜调整时,需注意轨脚不能出现错边。 最后是对正高差。在尖点对正达到设定要求后,方可进行高差调整。调整时,应保持磨耗多的一端不动,仅调整磨耗少(即新轨)的一端。若新旧轨的高差小于2mm,则轨底应对平齐,并将高差预留在轨顶;若高差大于2mm但小于4mm,则需根据具体情况调整轨底和轨顶的错台,确保错台不超过2mm,并遵循均匀分配的原则。
www.114global.com 中商壹壹肆河北网络科技有限公司版权所有 联系地址:河北省石家庄市桥西区中山东路118号东方新世界中心6009室 平台服务电话:4006299930 电信业务经营许可证:冀B2-20240433 冀ICP备19018905号-9  冀公网安备13010402003046号